


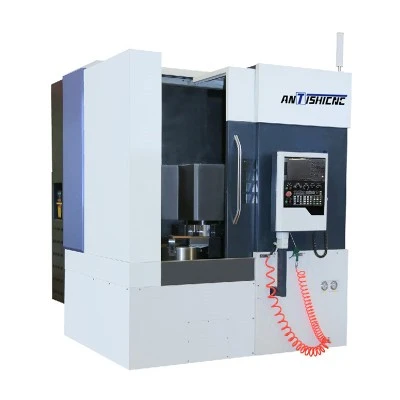


Un'impresa di macchinari raggiunge una doppia svolta in termini di efficienza e qualità
Nella moderna produzione meccanica, le boccole metalliche, componenti chiave che supportano gli alberi rotanti e riducono l'attrito, svolgono un ruolo fondamentale. La loro precisione di lavorazione influisce direttamente sulla stabilità operativa e sulla durata di intere macchine. Oggi, i torni CNC, con i loro vantaggi in termini di alta precisione ed efficienza, sono diventati l’attrezzatura fondamentale per la produzione di boccole, apportando cambiamenti trasformativi al settore. Un caso recente di un'azienda produttrice di motori elettrici mostra che dopo l'introduzione dei torni CNC, il tasso di qualificazione delle parti di boccole è aumentato dall'85% al 99,2% e la produzione su un-turno è aumentata del 40%, evidenziando il ruolo importante svolto dalle apparecchiature CNC nel miglioramento delle capacità produttive.
Adattamento tecnologico: controllo di precisione dal materiale al processo
Il motivo per cui i torni CNC sono-adatti per la lavorazione di boccole risiede nella loro completa adattabilità a processi complessi. Le boccole hanno tipicamente una struttura cilindrica e richiedono tolleranze strette sia sul foro interno che sul diametro esterno, nonché un'elevata concentricità. Spesso è necessario che la rugosità superficiale sia inferiore a Ra 1,6 μm. I torni CNC, dotati di mandrini e sistemi di servoazionamento ad alta-precisione, raggiungono una precisione di controllo dell'avanzamento a livello di 0,001 mm, soddisfacendo pienamente le esigenze di componenti di così alta-precisione.
In termini di lavorazione dei materiali, per materiali facilmente lavorabili come rame e leghe di alluminio, i torni CNC abbinati a utensili in metallo duro e velocità di 1500–3000 giri/min consentono il taglio ad alta-velocità evitando l'incollamento dell'utensile. Per le boccole in acciaio legato ad alta resistenza-, i parametri di taglio ottimizzati (velocità di avanzamento 0,1–0,2 mm/giro, profondità di taglio 1–3 mm) insieme agli utensili rivestiti contribuiscono a ridurre l'usura e a garantire la stabilità della lavorazione. In un caso, un'azienda che lavorava boccole in acciaio inossidabile ha utilizzato la funzione di velocità superficiale costante del tornio, migliorando la ruvidità della superficie esterna da Ra 3,2 μm a Ra 0,8 μm, soddisfacendo i requisiti di assemblaggio di motori elettrici di fascia alta-.
Caso di studio: una rivoluzione di "qualità ed efficienza" nella lavorazione di boccole per motori
Un produttore di motori per pompe in precedenza si affidava a torni convenzionali per lavorare boccole in ottone da φ45 mm × 120 mm e ha riscontrato tre problemi principali:
•L'alimentazione manuale ha portato a fluttuazioni dimensionali significative
•La concentricità tra il foro e il diametro esterno spesso superava 0,03 mm
•I cambi di utensile richiedevano-tempo e limitavano la produzione a 300 pezzi per turno
Inoltre, la finitura superficiale insufficiente ha richiesto una fase di lucidatura aggiuntiva.
Con l'introduzione dei torni CNC il processo produttivo è stato completamente potenziato. I disegni CAD sono stati importati nel sistema di programmazione automatica per generare percorsi utensile ottimizzati: la sgrossatura del diametro esterno (profondità di taglio di 2 mm) è stata seguita dalla tornitura di finitura (velocità di avanzamento 0,05 mm/giro) per un'elevata precisione dimensionale. La lavorazione del foro interno utilizzava una combinazione di alesatura grezza e alesatura di precisione con utensili raffreddati internamente per ridurre al minimo la deformazione termica. La funzione di centratura automatica del mandrino a tre-griffe ha mantenuto la concentricità entro 0,01 mm, eliminando la necessità di correzioni post-di lavorazione.
"L'attrezzatura ora gestisce l'intero processo – carico, taglio, cambio utensile e scarico – in modo automatico. Gli operatori devono solo monitorare il sistema", ha affermato il supervisore della produzione dell'azienda.
La produzione per turno è aumentata a 420 pezzi e, poiché è stata ottenuta la finitura superficiale richiesta, la fase di lucidatura è stata eliminata.
Ciò ha ridotto i costi di lavorazione di 1.200 RMB per tonnellata di prodotto. In soli tre mesi, il risparmio su materie prime e manodopera ha superato gli 800.000 RMB.

Applicazioni in espansione: dall'automotive all'aerospaziale
La flessibilità dei torni CNC consente loro di eccellere nella lavorazione di boccole di varie specifiche. Nell'industria automobilistica, un produttore utilizza torni CNC per produrre boccole a gradini per le trasmissioni. Utilizzando una torretta multi-utensile, operazioni come la tornitura del diametro esterno, della faccia terminale e la filettatura vengono completate in un unico setup, riducendo il numero di processi da cinque a due e accorciando il ciclo di produzione del 60%.
Nel settore aerospaziale, per la lavorazione di boccole in lega di titanio, i torni CNC dotati di sistemi di raffreddamento ad alta-pressione controllano efficacemente le temperature di taglio e mantengono la precisione della parte entro 0,005 mm, rispettando gli standard rigorosi.
Conclusione
Dai motori elettrici e pompe alle automobili e al settore aerospaziale, i torni CNC stanno ridefinendo gli standard di produzione delle boccole metalliche grazie al loro duplice punto di forza: precisione e produttività. Man mano che la produzione intelligente continua ad evolversi, la loro integrazione con sistemi di carico/scarico automatizzati e apparecchiature di ispezione online farà avanzare ulteriormente la produzione di boccole in una nuova era di processi non presidiati e completamente tracciabili, offrendo un forte supporto per lo sviluppo della produzione di apparecchiature-di fascia alta.


