

Se hai mai utilizzato un tornio CNC Fanuc, saprai quanto è frustrante quando la concentricità di un pezzo non è corretta. Una configurazione sbagliata, una piccola calibrazione errata o anche un mandrino usurato, e ti ritroverai con parti che non si adattano, vengono rifiutate o ti costano tempo e denaro. Lavoro nel campo dei torni CNC da oltre 12 anni, lavorando direttamente con le officine per risolvere proprio questi problemi, e ho visto in prima persona che i problemi di concentricità raramente derivano dalla macchina stessa: provengono da piccoli passaggi facili da perdere nell'installazione, nel funzionamento e nella manutenzione. Come fornitore di torni CNC Fanuc, ho messo insieme questa guida pratica e semplice per assicurarmi che i tuoi pezzi rimangano perfettamente concentrici ogni volta.
Prima di tutto, chiariamo una cosa: la concentricità non è una questione di ipotesi, ma di processo. Molti nuovi operatori passano direttamente all'avvio del ciclo senza ricontrollare le basi, ed è qui che si verificano gli errori. Cominciamo con il workholding, perché questo è il singolo fattore più importante che vedo nei negozi. Il tuo mandrino è il punto di connessione tra il tuo pezzo e la macchina, quindi se non è posizionato correttamente, nient'altro conta. Alcuni clienti mi hanno chiamato alle 2 del mattino in preda al panico perché hanno analizzato 50 pezzi difettosi e sono risaliti a un mandrino che non era serrato in modo uniforme. Quando stai impostando un pezzo su un tornio Fanuc, non limitarti a tirare la chiave del mandrino finché non si ferma. Utilizzo ogni volta il metodo "coppia secondo specifica" e dico a tutti i miei clienti di tenere una chiave dinamometrica vicino alla macchina, senza eccezioni. Per i mandrini a tre griffe, in particolare, è necessario serrare ciascuna ganascia in modo incrementale, secondo uno schema incrociato, all'80% della coppia consigliata del mandrino, quindi eseguire un secondo passaggio al 100%. Ciò impedisce alle ganasce di spostarsi mentre si stringe, il che elimina la concentricità più velocemente di qualsiasi altra cosa.
Aspetta, e se stai eseguendo parti più grandi o parti con forme irregolari, una tre griffe standard potrebbe non bastare. È allora che un mandrino a quattro griffe o a pinza è la soluzione migliore, ma anche in questo caso, devi realizzare la parte. Insegno sempre agli operatori a utilizzare un comparatore per questo: vuoi controllare il runout sul diametro esterno del pezzo prima ancora di iniziare la programmazione. La maggior parte dei controlli Fanuc dispongono di una semplice funzione per regolare al volo gli offset delle ganasce, in modo da non dover allentare e serrare manualmente le ganasce una dozzina di volte. Ho visto negozi saltare questo passaggio per risparmiare 10 minuti e finire per perdere un'ora riparando parti difettose. Non ne vale la pena.
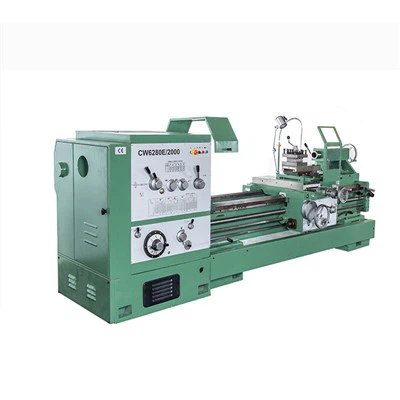
Poi, la configurazione e la calibrazione della macchina, non è solo per i tecnici dell'assistenza, ok? Anche se hai acquistato un tornio CNC Fanuc di alta gamma come ilTornio CNC a letto pianoFornisco, la tua macchina necessita di controlli regolari per mantenerla funzionante. L'errore più comune in questo caso è ignorare l'allineamento della macchina. Nel corso del tempo, le vie, il mandrino e la torretta possono spostarsi leggermente, e ciò si traduce in una cattiva concentricità, specialmente sulle parti lunghe. Consiglio di effettuare un rapido controllo dell'allineamento ogni 500 ore di funzionamento. Non hai bisogno di un enorme strumento a livello di laboratorio: solo una barra di precisione, un comparatore e un bordo dritto. Far scorrere la barra lungo l'asse Z e verificare eventuali disallineamenti; se è superiore a 0,001 pollici, chiama il tecnico dell'assistenza. Le macchine Fanuc sono costruite per mantenere l'allineamento, ma non sono indistruttibili, soprattutto se vengono utilizzate in un'officina affollata con parti pesanti.
Il runout del mandrino è un altro grande problema che le persone trascurano. Il mandrino è ciò che fa girare il pezzo, quindi se oscilla, la tua parte risulterà fuori forma prima ancora di toccare l'utensile. Per verificare l'eccentricità del mandrino, montare una barra di prova nel mandrino, ruotarla lentamente e utilizzare un comparatore per misurare la punta della barra. Se il runout è superiore a 0,0005 pollici, questo è un problema. A volte è solo un cono del mandrino sporco: prendi un panno pulito e privo di lanugine (niente tovaglioli di carta, lasciano pelucchi!) e pulisci il cono e il retro della barra di prova. Ho risolto così tante chiamate di "mandrino errato" semplicemente in questo modo. Se è ancora spento, potrebbe essere necessario regolare il precarico del cuscinetto del mandrino, cosa che puoi fare con le schermate diagnostiche del controllo Fanuc, senza bisogno di smontare il tutto.
La programmazione e l'impostazione degli strumenti vengono dopo, e vedo così tanti operatori che prendono scorciatoie anche qui. Quando togli gli strumenti, assicurati di utilizzare la stessa configurazione di bloccaggio che utilizzerai per la produzione. Aspetta, sembra ovvio, ma rimarrai sorpreso da quante persone toccano gli strumenti con il pezzo rimosso o con una diversa pressione del mandrino. Se la pressione del mandrino è di 1.000 PSI per la produzione, non toccare con 500 PSI: quella piccola differenza nella posizione del pezzo comprometterà la concentricità. Inoltre, prestare attenzione all'usura degli strumenti. Anche un nuovo inserto si usurerà poco dopo 10 o 20 parti e ciò può spostare la punta dell'utensile di un millesimo di pollice, il che si somma alle parti lunghe. I controlli Fanuc sono dotati di funzioni di compensazione dell'usura dell'utensile, quindi è possibile regolarle rapidamente tra un ciclo e l'altro. Ho stabilito una regola per i miei clienti: controllare l'usura dell'utensile ogni 50 parti ed eseguire un controllo completo dell'offset dell'utensile ogni 100 parti. È molto più semplice che rielaborare un intero lotto di parti difettose.
Aspetta, se stai eseguendo operazioni di fresatura sul tuo tornio Fanuc, come scanalatura o foratura, e hai bisogno che sia gli elementi torniti che quelli fresati siano concentrici, un tornio standard potrebbe non essere sufficiente. Fu allora che aGirare la macchina del centro di fresaturatorna utile. Queste macchine sono costruite per sincronizzare gli assi di tornitura e fresatura, quindi non è necessario rimontare la parte, che è la causa principale dei problemi di concentricità per le parti che richiedono più operazioni. L'anno scorso avevo un cliente che utilizzava valvole di motori automobilistici su un tornio orizzontale standard e otteneva un errore di concentricità di 0,003 pollici perché doveva capovolgere la parte per fresare le estremità. Passati a un centro di tornitura, sono riusciti a ridurlo a 0,0008 pollici al di sotto delle specifiche e hanno risparmiato due ore per lotto di pezzi. Questo è sicuramente il tipo di vittoria per cui vale la pena investire.


Inoltre, parliamo del materiale delle parti e dei fissaggi per forme strane. Se stai eseguendo una parte asimmetrica, come un albero con una chiavetta, non puoi semplicemente inserirla in una tre griffe e partire. Utilizza ganasce morbide che hai lavorato appositamente per quella parte. La lavorazione di ganasce morbide per adattarle al diametro esterno del pezzo significa un adattamento perfetto, senza spazi vuoti, senza spostamenti. Insegno sempre ai miei clienti a lavorare le ganasce morbide sul tornio stesso, mentre le ganasce sono montate nel mandrino. In questo modo ti assicuri che il diametro interno della ganascia sia perfettamente concentrico con il mandrino della macchina. Richiede 10 minuti in più, ma elimina il 90% degli errori di concentricità legati ai dispositivi di fissaggio. Non so dirti quante volte ho visto negozi utilizzare ganasce rigide generiche per parti personalizzate e mi sono chiesto perché le loro parti fossero decentrate.
Un'altra cosa che spesso viene trascurata: la preparazione delle parti. Assicurati che il pezzo grezzo che stai utilizzando sia esso stesso concentrico. Se stai trasformando una barra, controlla la sua eccentricità del diametro esterno prima di inserirla nel mandrino. Una barra piegata o con un grosso punto sull'OD non sarà mai concentrica, non importa quanto sia buona la tua configurazione. Tengo un comparatore portatile in ogni cassetta degli attrezzi che do ai nuovi clienti e dico loro di controllare ogni barra prima dell'installazione. Se c'è più di 0,002 pollici di runout, sostituiscilo con un'altra barra. È un piccolo passo, ma risparmia così tanta frustrazione in seguito.
Aspetta, che ne dici di quando corri con parti lunghe e sottili? Quelli sono complicati perché si flettono sotto la forza di taglio, il che elimina la concentricità. Consiglio sempre di utilizzare una lunetta fissa o una lunetta per parti più lunghe di 10 volte il loro diametro. Assicurati che il resto sia regolato al punto giusto, troppo stretto, e segnerà la parte o aggiungerà attrito; troppo lento e la parte continuerà a flettersi. Il controllo Fanuc ti consente di sincronizzare il movimento del resto con l'asse Z del tornio, quindi non devi regolarlo manualmente ogni pochi centimetri. Qualche tempo fa un cliente utilizzava valvole in alluminio lunghe 3 piedi e ricevevano parti rastremate di 0,005 pollici da un'estremità all'altra perché saltavano l'uso di un supporto del seguace. Una volta aggiunto questo, i loro errori di concentricità sono diminuiti dell'80%, un punto di svolta.
Non dimentichiamoci nemmeno della regolare manutenzione della macchina. Ne fornisco moltiTornio CNC orizzontaleETornio orizzontalemodelli ai piccoli negozi, e quelli che tengono traccia della manutenzione hanno molti meno problemi di concentricità rispetto a quelli che aspettano che qualcosa si rompa. Pulisci i modi in cui i trucioli e i residui di refrigerante possono rimanere incastrati, causando l'inceppamento e lo spostamento del carrello. Lubrificare i cuscinetti del mandrino secondo il programma Fanuc, non quando se ne ricorda. E sostituisci le parti usurate, come le ganasce del mandrino o le guarnizioni, prima che causino problemi. Un sigillo per mandrino da $ 20 è molto più economico di un lotto difettoso di parti da $ 2.000.
Ora parliamo della risoluzione dei problemi quando si verificano problemi di concentricità. Innanzitutto, niente panico: 9 volte su 10, è una soluzione semplice. Inizia dalle basi: controlla la coppia del mandrino, controlla l'eccentricità del mandrino, controlla gli offset dell'utensile. Dico sempre agli operatori di lavorare restando sul posto di lavoro, non il contrario. Il mese scorso ho avuto un cliente che riscontrava un errore di concentricità di 0,004 pollici sui bulloni in acciaio inossidabile. Ha trascorso due ore a controllare il programma, l'utensile, la torretta e alla fine si è reso conto di aver serrato le ganasce del mandrino in modo non uniforme quando ha cambiato un lotto di pezzi. Risolto il problema e il problema è scomparso in 2 minuti. Questo è il tipo di errore che fai solo una volta, giusto?
Inoltre, sfrutta gli strumenti diagnostici integrati del controllo Fanuc. Non sono solo per i tecnici dell'assistenza: puoi usarli per controllare il carico del mandrino, l'allineamento degli assi e persino i valori di offset delle ganasce in tempo reale. La maggior parte degli operatori non sa dell'esistenza di queste funzioni e può risparmiare tantissimo tempo. Ad esempio, se si apre la schermata di diagnostica dell'eccentricità del mandrino sul controllo Fanuc, è possibile vedere esattamente quanta oscillazione c'è senza un comparatore, il che velocizza i controlli della metà.
Aspetta, ancora una cosa: la formazione degli operatori. Posso fornirti il miglior tornio CNC Fanuc sul mercato, come ilTornio a base pianaLo consiglio per pezzi di piccole e medie dimensioni, ma se i tuoi operatori non sanno come impostarlo correttamente, avrai comunque problemi. Offro formazione gratuita in loco a tutti i miei clienti, perché so che è ciò che fa la differenza tra una buona macchina e un'ottima macchina. Insegno loro non solo come eseguire il controllo, ma anche come risolvere i problemi di concentricità, come controllare il bloccaggio del pezzo e come eseguire semplici calibrazioni. Nella maggior parte dei casi, i negozi con operatori ben formati non hanno problemi di concentricità: conoscono solo i piccoli passaggi che fanno la differenza.
In fin dei conti, la concentricità su un tornio CNC Fanuc non è scienza missilistica. Si tratta di essere coerenti, non prendere scorciatoie e prestare attenzione ai piccoli dettagli. Dal modo in cui stringi le ganasce del mandrino al controllo del materiale della barra prima dell'installazione, dall'utilizzo di ganasce morbide per parti personalizzate all'esecuzione di controlli regolari di allineamento, ogni passaggio si traduce in parti perfettamente concentriche. Se sei stanco di scartare parti a causa di una cattiva concentricità o se stai cercando un tornio Fanuc affidabile che ti aiuti a raggiungere le specifiche di tolleranza, non esitare a contattarci. Sono qui per aiutarti a capire di cosa ha bisogno la tua officina, che si tratti di un tornio orizzontale standard, di un centro di tornitura/fresatura per pezzi multi-operazione o semplicemente di suggerimenti per risolvere i problemi che stai già affrontando.
Riferimenti:
- Società Fanuc. (2022). Manuale operativo del tornio CNC Fanuc: bloccaggio pezzo e calibrazione.
- Società internazionale di ingegneria manifatturiera. (2021). "Fonti di errori di concentricità nella tornitura CNC: un caso di studio sulla produzione di piccoli lotti." Giornale dei processi di produzione, vol. 67, pp. 412-421.
- Associazione Utensili e Produzione. (2023). "Le migliori pratiche per la lavorazione con ganasce morbide e il bloccaggio dei pezzi per torni CNC." Bollettino tecnico TPA 108.
- Manuale del macchinista: edizione della tornitura CNC. (2022). Industrial Press Inc., New York.